Soldadura MIG: funcionamiento, hilo y protección gaseosa
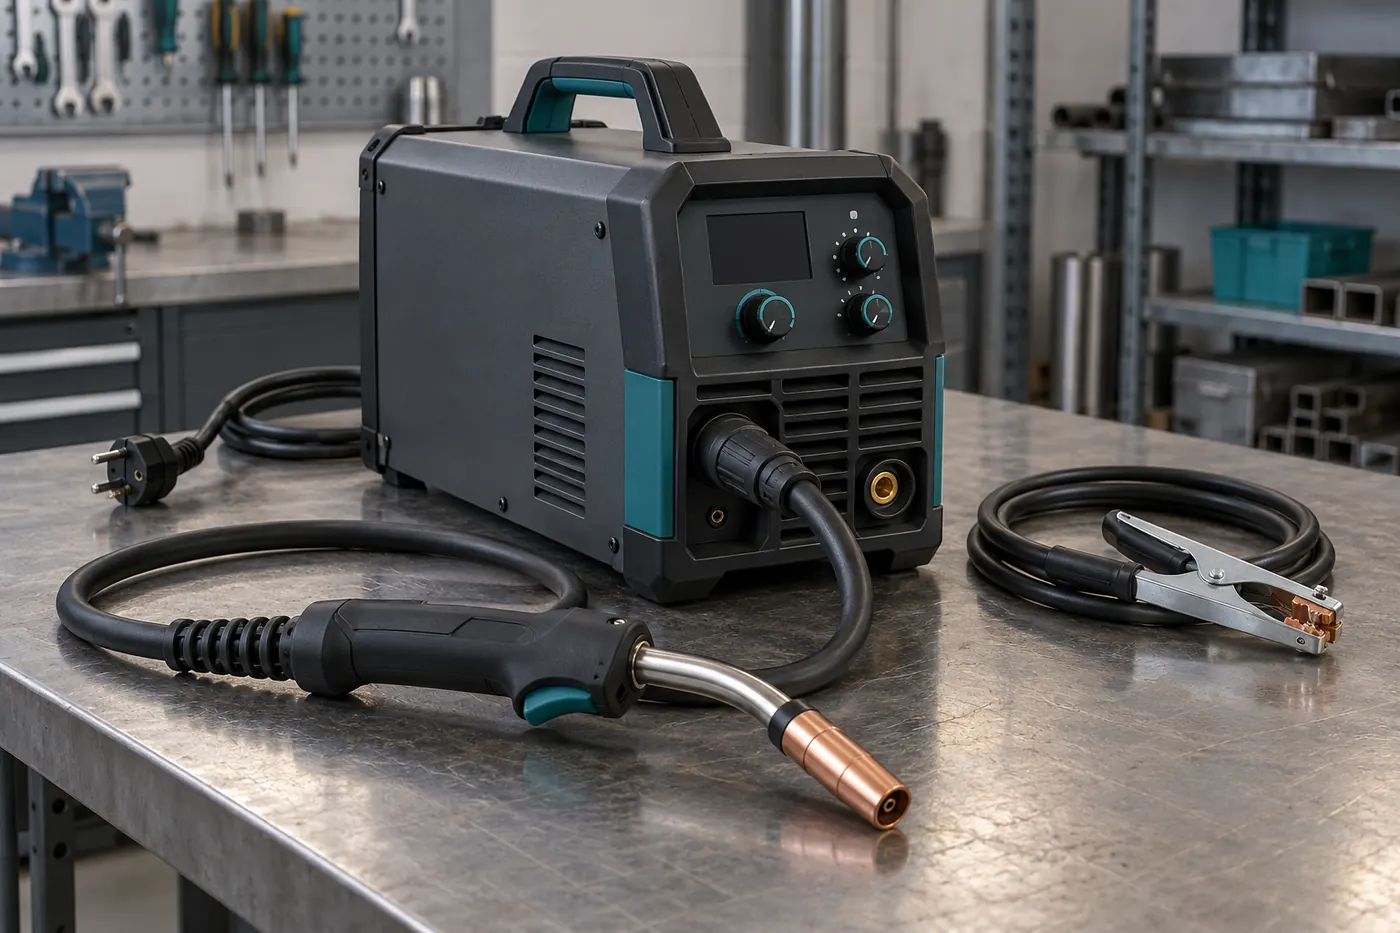
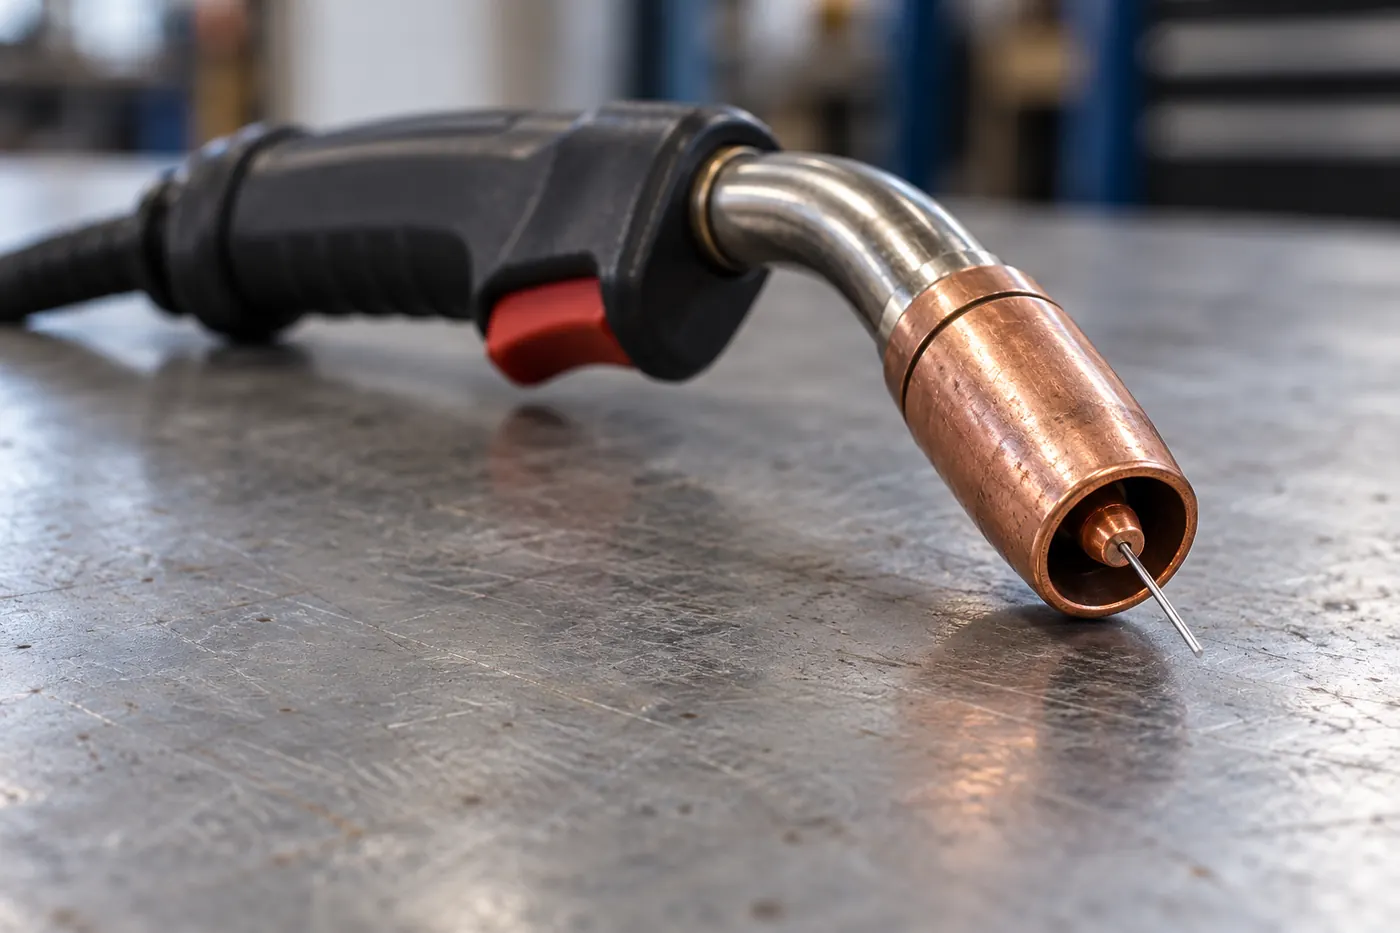
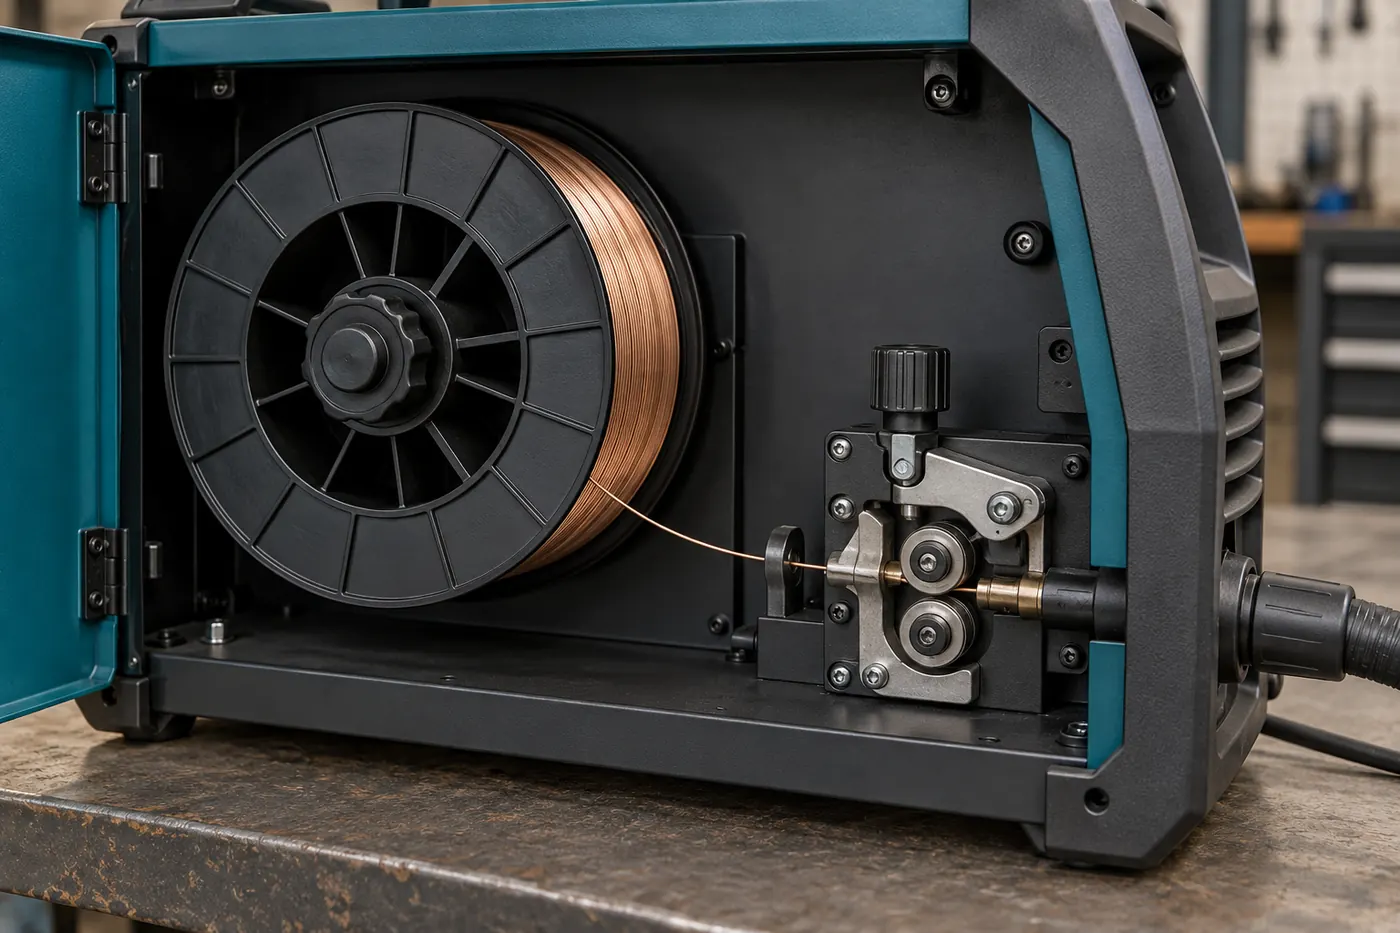
El arco se establece entre el extremo del hilo y la pieza. El hilo se consume y aporta metal, mientras un mecanismo lo alimenta desde la bobina. La antorcha conduce el hilo hasta la unión; la punta de contacto transmite la corriente y la boquilla dirige la protección gaseosa. Cada componente cumple una función diferente, aunque se encuentre concentrado en el extremo de la antorcha.
Se habla de soldadura semiautomática cuando el equipo alimenta el hilo y la persona guía la antorcha. El desplazamiento, la orientación y la atención a la unión siguen dependiendo del operario. Una instalación robotizada puede utilizar el mismo principio de proceso con otro grado de automatización. Fuente: TWI, proceso MIG y aplicaciones.
MIG y MAG: la diferencia está en el gas
MIG significa Metal Inert Gas: emplea gases inertes, como argón, helio o mezclas apropiadas. MAG significa Metal Active Gas: utiliza gases activos, entre ellos CO₂ o mezclas de argón con componentes activos. Las mezclas se seleccionan para el material y la aplicación; no son intercambiables por el hecho de venir en botellas parecidas.
En documentación internacional también aparece GMAW, denominación que engloba esta familia. Para un trabajo sobre acero con una mezcla activa, MAG es el término preciso. En aluminio es habitual encontrar aplicaciones MIG con protección inerte. La composición del gas afecta a la transferencia, la estabilidad y la forma de la unión. Fuente: TWI, diferencias entre MIG y MAG.
Esta distinción tiene consecuencias prácticas al pedir consumibles: conviene identificar la mezcla concreta y el hilo previsto, no solicitar simplemente «gas para MIG». La denominación comercial de la máquina tampoco determina por sí sola qué combinación se está utilizando.
El hilo y su recorrido hasta la antorcha
En la configuración con hilo macizo, el alambre es a la vez electrodo consumible y aportación. El diámetro, la composición y la forma de alimentación deben corresponder al conjunto. La expresión «soldadura con hilo» es más amplia: también existen hilos tubulares, con variantes que necesitan gas externo y otras autoprotegidas. Aquí se desarrolla la configuración de hilo macizo con gas. Fuente: Miller, hilo macizo y tubular.
Al revisar una preparación, identifica bobina, sistema de arrastre, guía y punta de contacto. No basta con que un hilo pueda introducirse físicamente. La documentación del equipo debe indicar los elementos compatibles con ese material y diámetro. Una configuración que funcionaba con una bobina no acredita que otra distinta pueda utilizarse sin cambios. Fuente: TWI, equipo para MIG.
Tensión, velocidad de hilo y avance
En MIG/MAG convencional con fuente de tensión constante, la velocidad de alimentación del hilo se relaciona con la corriente de soldadura. La tensión interviene en la longitud del arco. Por eso no conviene interpretar los dos mandos como ajustes independientes que se puedan mover al azar. También influye la distancia entre la punta de contacto y la pieza. Fuente: TWI, regulación de corriente en MIG.
| Variable | Qué describe | Qué no debe confundirse |
|---|---|---|
| Velocidad de hilo | La alimentación del consumible. | No es la velocidad de desplazamiento. |
| Tensión | Una variable eléctrica vinculada al arco. | No expresa el caudal de gas ni la potencia de entrada. |
| Velocidad de avance | El recorrido de la antorcha por la unión. | No cambia automáticamente porque avance más hilo. |
| Distancia de trabajo | La relación geométrica entre antorcha y pieza. | No queda definida por la cifra del panel. |
Esta relación explica por qué una lista de amperios por espesor resulta insuficiente. Cambiar el gas, el hilo o la geometría puede alterar el contexto de esos valores. El punto de partida debe proceder de la documentación y del procedimiento previsto para la unión.
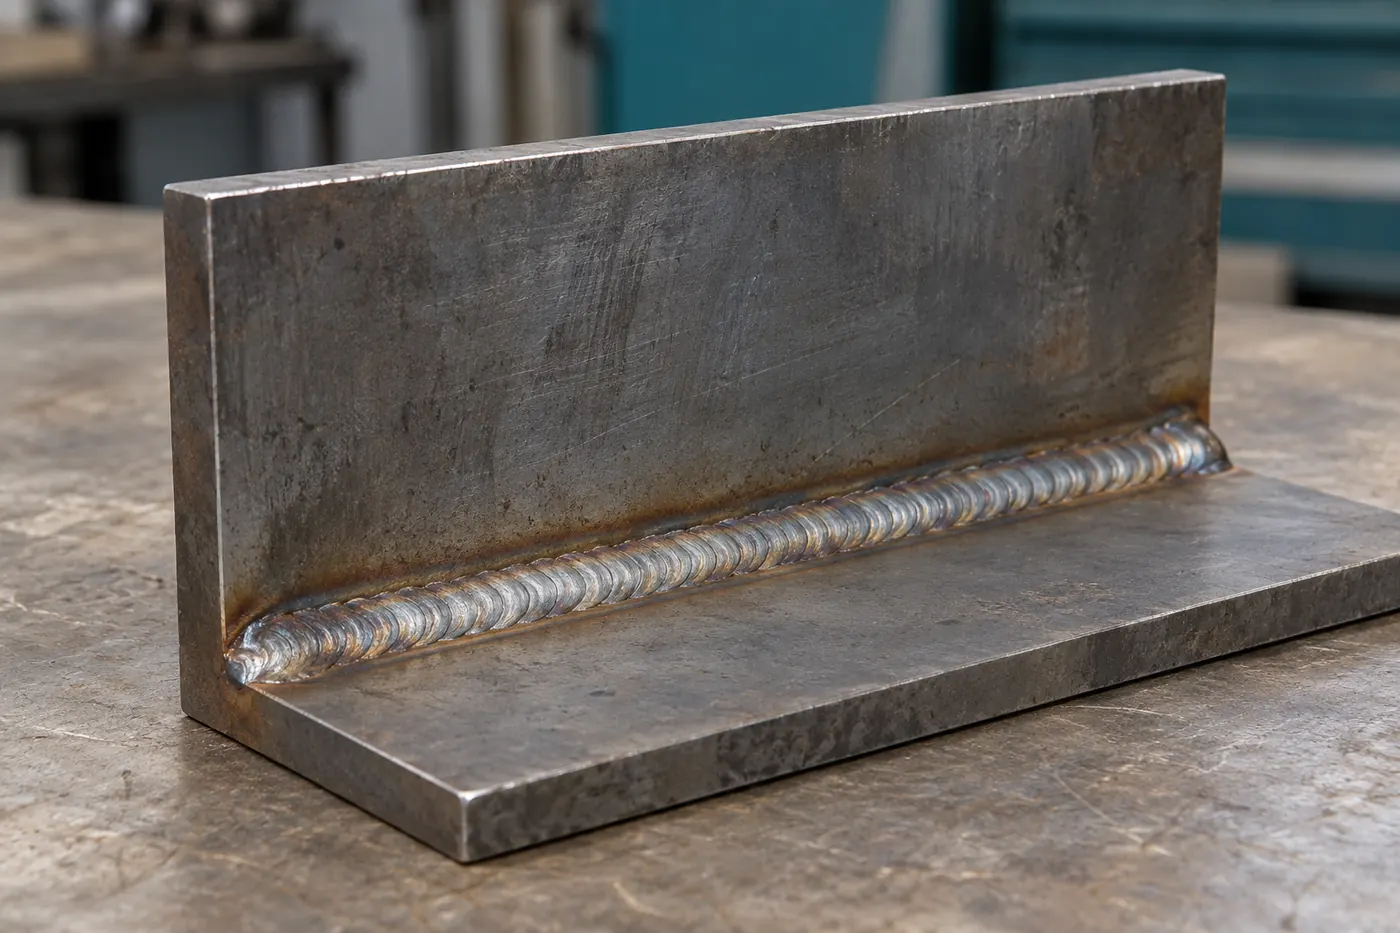
Vistas ilustrativas: selecciona una fotografía para ampliar su espacio. No representan fichas de producto.
Soldadura MIG: preparación, variables y problemas frecuentes
Preparar una soldadura de hilo con gas exige conocer algo más que el espesor. Deben quedar identificados el material, la unión, el hilo, el gas, la posición de trabajo y el equipo. Esos datos permiten interpretar las indicaciones técnicas y reconocer cuándo una configuración anterior ha dejado de ser aplicable.
Preparación y programas sinérgicos
En un bastidor de pequeñas piezas, por ejemplo, importa que la antorcha pueda alcanzar la unión con la geometría prevista. Si otro elemento impide ese acceso, no se resuelve necesariamente aumentando la potencia. La preparación y el espacio disponible forman parte del problema que hay que estudiar.
Los equipos con programas sinérgicos relacionan ajustes a partir de datos seleccionados. Como ejemplo, el manual de Fronius TPS/i solicita material de aportación, diámetro y gas. Esa selección debe corresponder a lo que se ha montado realmente. El programa facilita una regulación; no identifica por sí mismo una botella, una bobina o una preparación equivocadas. Fuente: manual Fronius TPS/i.
Si se documenta una prueba, conviene conservar la configuración completa y el criterio con el que se ha evaluado. Anotar solo «quedó bien a este número» dificulta repetirla cuando cambia la referencia del hilo o el programa. El registro cobra sentido cuando permite explicar las diferencias entre dos resultados, no cuando acumula cifras sin contexto.
Cómo llega el metal al baño
La transferencia puede producirse por cortocircuito, de forma globular, por pulverización o mediante variantes pulsadas. Son comportamientos del metal que cruza el arco; no cuatro tipos de máquina equivalentes. Su disponibilidad y aplicación dependen de la combinación técnica. Una función pulsada necesita estar prevista por el equipo y configurada para el trabajo. Fuente: TWI, transferencia en MIG/MAG.
Reconocer un problema sin diagnosticar solo por la foto
| Observación | Qué conviene investigar | Límite de la observación |
|---|---|---|
| Poros abiertos | Protección gaseosa, contaminación y humedad. | La superficie no muestra necesariamente toda la porosidad. |
| Sospecha de falta de fusión | Acceso, preparación, variables y ejecución. | El aspecto exterior puede no revelar la discontinuidad. |
| Resultado distinto tras cambiar de bobina | Referencia, diámetro y correspondencia con el programa. | La coincidencia temporal no demuestra una causa única. |
La porosidad consiste en cavidades asociadas a gas que queda atrapado durante la solidificación. TWI señala como posibles causas la protección deficiente, las corrientes de aire, las fugas, la humedad o la contaminación. Un caudal excesivo también puede introducir turbulencia: subirlo sin identificar la causa no es una solución universal. Fuente: TWI, porosidad.
La falta de fusión aparece cuando la unión no se establece adecuadamente con una pared o una pasada anterior. El acceso restringido, una preparación inadecuada o una combinación incorrecta de variables pueden intervenir. Añadir más metal por encima no demuestra que el problema haya desaparecido. La aceptación y la reparación necesitan sus criterios de evaluación. Fuente: TWI, falta de fusión.
Preguntas sobre la soldadura de hilo
¿Se puede usar sin botella? La configuración MIG/MAG descrita requiere gas externo. Utilizar hilo autoprotegido supone otra configuración; no basta con cerrar la botella del hilo macizo. La compatibilidad debe estar declarada para equipo y consumible.
¿La soldadura semiautomática elimina la técnica manual? No. La alimentación del hilo está mecanizada, pero el control del recorrido y la interpretación de la unión siguen siendo parte del trabajo.
¿Qué lectura completa esta guía? Consulta la comparación de procesos si aún dudas entre hilo, TIG y electrodo. Para el equipo, revisa la guía del soldador; para comprender sus bases, vuelve a los fundamentos de la soldadura. La elección de una careta de soldar responde a su propia documentación.
- TWI — Metal Inert Gas (MIG) Welding – Process and Applications
- TWI — What is Gas Metal Arc Welding? (MIG Welding / MAG Welding)
- TWI — Why is there no amperage control on a MIG welding power source?
- Fronius — TPS 320i, TPS 400i, TPS 500i, TPS 600i – Operating Instructions
- TWI — Porosity in Welding – Defects / Imperfections in Welds
- TWI — Weld defects – Lack of Sidewall and Inter-Run Fusion
- Miller — Solid Wire Versus Flux-Cored Wire: When to Use Them and Why
- TWI — MIG/MAG – Developments in Low Heat Input Transfer Modes
- TWI — Equipment for MIG Welding
Los modelos citados ilustran cómo leer documentación. Las imágenes generadas no representan esos modelos ni acreditan sus prestaciones.